
アーク溶接の種類と選び方|用途別の比較と最適な溶接方法を解説
「アーク溶接にはどんな種類があるのか?」「自社の製品にはどの溶接方法が最適なのか?」──製造現場や設備設計に携わる方なら、一度はこうした疑問を持ったことがあるのではないでしょうか。
アーク溶接は、製造業で最も広く使われている溶接技術ですが、TIG溶接・MIG溶接・MAG溶接・被覆アーク溶接・サブマージアーク溶接など、さまざまな種類があり、それぞれ得意とする素材や用途が異なります。
この記事では、アーク溶接の主要な種類を比較表付きでわかりやすく解説し、用途や素材に応じた最適な溶接方法の選び方をご紹介します。
Nex's-K.Cのアーク溶接技術
Nex's-K.Cでは、TIG溶接を中心とした精密なアーク溶接技術で、半導体・化学・エネルギー分野の設備製造に携わっています。
当社の溶接における3つの強み
① 特殊材への対応力
ステンレス(SUS304、SUS316L)はもちろん、インコネル・ハステロイ・チタン・ステライトなどの難溶接材にも対応。材質ごとに最適な溶接条件を確立しています。
② 裏波溶接(うらなみ溶接)の高い技術力
配管内面に美しい裏波ビードを形成するTIG溶接技術に強みを持ち、サニタリー配管・真空配管・高圧配管などで豊富な実績があります。
③ 設計から製造・検査まで一貫対応
溶接加工だけでなく、設計・加工・組立・検査までを社内で一貫して実施。品質のばらつきを抑え、短納期にも柔軟に対応します。
アーク溶接とは?基本原理をわかりやすく解説
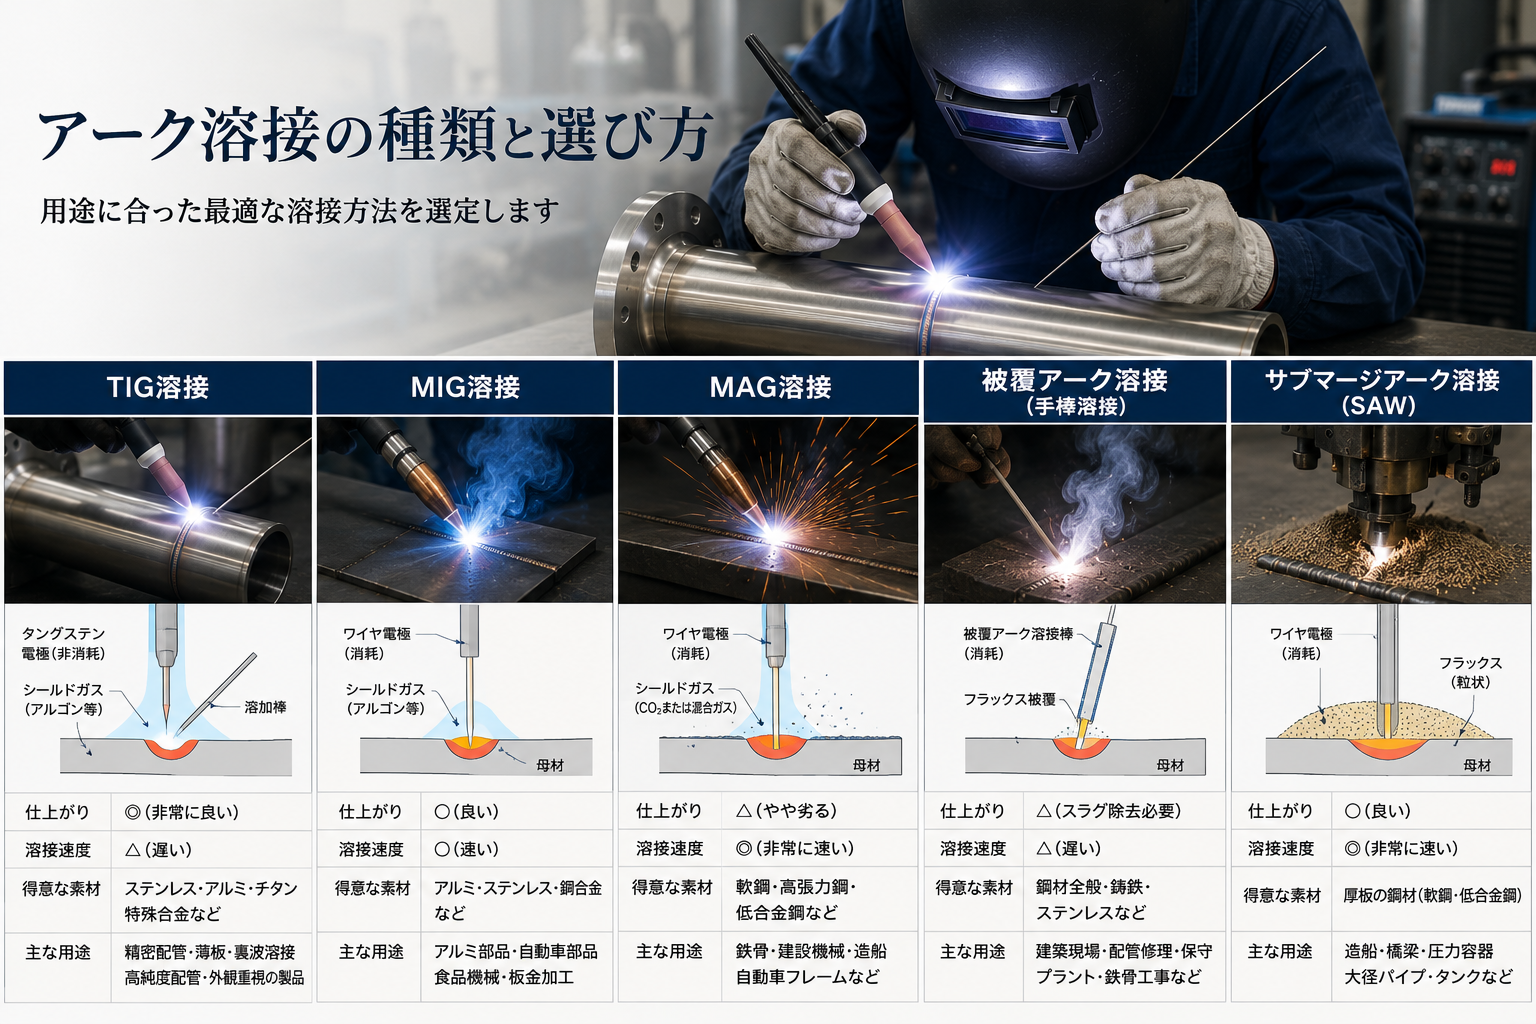
アーク溶接とは、電極と母材(溶接する金属)の間に「アーク放電」と呼ばれる高温の電気放電を発生させ、その熱で金属を溶かして接合する溶接方法です。
アーク放電によって生じる温度は5,000〜20,000℃にも達し、ほとんどの金属を溶融させることができます。産業分野で最も広く使われている溶接技術であり、建築・造船・自動車・化学プラント・半導体製造など、あらゆる製造現場で採用されています。
アーク溶接の基本的な分類 アーク溶接は、大きく以下の2つに分類されます。 ■ 非消耗電極式(電極が溶けない方式) ・TIG溶接(ティグ溶接):タングステン電極を使用。精密溶接に最適 ■ 消耗電極式(電極が溶けて溶加材になる方式) ・MIG溶接:不活性ガス(アルゴン等)でシールド ・MAG溶接:活性ガス(CO₂等)でシールド ・被覆アーク溶接(手棒溶接):フラックス被覆した溶接棒を使用 ・サブマージアーク溶接(SAW):フラックスの中でアークを発生
アーク溶接の種類|5つの方法を詳しく解説
1. TIG溶接(ティグ溶接) TIG溶接(Tungsten Inert Gas溶接)は、タングステン電極と不活性ガス(アルゴンガス)を使用する非消耗電極式のアーク溶接です。溶接棒を手動で送りながら溶接するため、溶接技術者の技量がそのまま仕上がりに反映されます。
特徴:溶接ビードが美しく、精密な溶接が可能。スパッタ(飛散)がほとんど発生しない
得意な素材:ステンレス、アルミニウム、チタン、インコネル、ハステロイなどの特殊材
主な用途:配管溶接(裏波溶接)、薄板溶接、精密機器、半導体装置、食品・医薬設備
メリット:高品質な仕上がり、多様な素材に対応、位置や姿勢を問わず溶接可能
デメリット:溶接速度が遅い、技術者の技量に依存、厚板の大量溶接には不向き
Nex's-K.CではTIG溶接を主力工法とし、裏波溶接・特殊材溶接で豊富な実績があります。
2. MIG溶接 MIG溶接(Metal Inert Gas溶接)は、消耗電極式のアーク溶接で、ワイヤー状の電極が自動的に送給されながらアルゴンガスなどの不活性ガスでシールドします。
特徴:半自動で高速溶接が可能。アルミニウムやステンレスの溶接に適する
得意な素材:アルミニウム合金、ステンレス鋼、銅合金
主な用途:自動車部品、アルミサッシ、食品機械、建築金物
メリット:溶接速度が速い、連続溶接が可能、初心者でも比較的扱いやすい
デメリット:屋外では風の影響を受けやすい、シールドガスのコストがかかる
3. MAG溶接 MAG溶接(Metal Active Gas溶接)は、MIG溶接と同じ半自動方式ですが、シールドガスに炭酸ガス(CO₂)や混合ガス(アルゴン+CO₂)を使用する点が異なります。鉄鋼の溶接で最も多く使われている方法です。
特徴:鉄鋼(軟鋼・高張力鋼)の溶接に最適。コストパフォーマンスが高い
得意な素材:軟鋼、高張力鋼、低合金鋼
主な用途:鉄骨建築、造船、橋梁、建設機械、自動車フレーム
メリット:高速で大量溶接が可能、ガスコストが安い、自動化しやすい
デメリット:スパッタが発生しやすい、ステンレスやアルミには不向き
4. 被覆アーク溶接(手棒溶接・SMAW) 被覆アーク溶接(Shielded Metal Arc Welding)は、フラックス(被覆材)を塗布した溶接棒を使う最もシンプルなアーク溶接方法です。特別な設備が不要で、屋外や現場での作業に適しています。
特徴:設備がシンプルで可搬性が高い。屋外作業に強い
得意な素材:鋼材全般(軟鋼・ステンレス・鋳鉄等)
主な用途:建築現場、プラント保守、配管修理、鉄骨工事
メリット:設備投資が少ない、どこでも使える、風の影響を受けにくい
デメリット:仕上がりの品質にばらつきが出やすい、溶接速度が遅い、スラグの除去が必要
5. サブマージアーク溶接(SAW) サブマージアーク溶接(Submerged Arc Welding)は、粒状のフラックスの中でアークを発生させる自動溶接方法です。アークがフラックスに「水没(サブマージ)」しているため、スパッタや紫外線がほとんど発生せず、大型構造物の溶接に適しています。
特徴:高電流・高速で大量の溶接金属を溶着できる。完全自動化が可能 得意な素材:厚板の鋼材(軟鋼・低合金鋼) 主な用途:造船、橋梁、圧力容器、大径パイプライン、石油タンク メリット:溶接速度が非常に速い、溶着量が多い、品質が安定 デメリット:下向き溶接(水平)にしか使えない、設備が大型、薄板には不向き
用途別|最適なアーク溶接方法の選び方
溶接方法を選ぶ際には、以下の4つの判断基準を考慮することが重要です。
判断基準1:素材は何か?
ステンレス・チタン・インコネル等の特殊材 → TIG溶接が最適。特殊材の溶接は入熱管理やシールドガスの制御が重要であり、TIG溶接の精密な制御が必要です。
アルミニウム合金 → MIG溶接またはTIG溶接。量産ならMIG、精密仕上げならTIG。
軟鋼・鉄骨 → MAG溶接が最もコスト効率が高い。
判断基準2:板厚はどのくらいか?
薄板(〜3mm) :TIG溶接一択。入熱を細かく制御でき、歪みを最小限に抑えられます。
中板(3〜20mm) :TIG・MIG・MAG・被覆アークのいずれも対応可能。用途と素材で選択。
厚板(20mm〜) :MAG溶接またはサブマージアーク溶接。大量の溶着金属が必要なため。
判断基準3:求められる品質レベルは?
高品質・高精度が必須(医薬・半導体・高圧ガス) :TIG溶接。裏波溶接(うらなみ溶接)による完全溶込みで、内面にもビードを形成できます。
一般的な強度が確保できればよい :MAG溶接・被覆アーク溶接。コストと品質のバランスが取れます。
判断基準4:生産量はどのくらいか?
少量・試作 :TIG溶接・被覆アーク溶接。設備投資が少なく、柔軟に対応可能。
量産 :MIG溶接・MAG溶接・サブマージアーク溶接。自動化・ロボット化との相性がよい。
まとめ
アーク溶接には、TIG溶接・MIG溶接・MAG溶接・被覆アーク溶接・サブマージアーク溶接の5つの主要な種類があり、それぞれ得意とする素材・板厚・品質レベル・生産量が異なります。
最適な溶接方法を選ぶためには、「何を(素材)」「どのくらいの厚さで(板厚)」「どのレベルで(品質)」「どれだけ(数量)」溶接するかを明確にすることが重要です。
Nex's-K.Cでは、TIG溶接を中心に、ステンレス・特殊材・薄板・配管の精密溶接に対応しています。「この素材を溶接できるか?」「この精度で仕上げられるか?」など、まずはお気軽にご相談ください。素材と加工内容をお伝えいただければ、対応可否をご回答いたします。
関連記事
▶裏波溶接(うらなみ溶接)
▶PQR・WPS(溶接施工法確認試験)
▶コーン&スレッド配管加工
▶インコネル溶接
▶ハステロイ溶接
▶ステライト溶接
▶シール面加工
▶ステンレス溶接
▶実績紹介
ご相談・お問い合わせはこちら
溶接加工に関するお悩みやご相談は、どんなことでもお気軽にお寄せください。
これまで蓄積されたノウハウをフル活用し、素材から仕様、加工方法、納期に至るまでお客様にとってのベストな答えをご提案します。